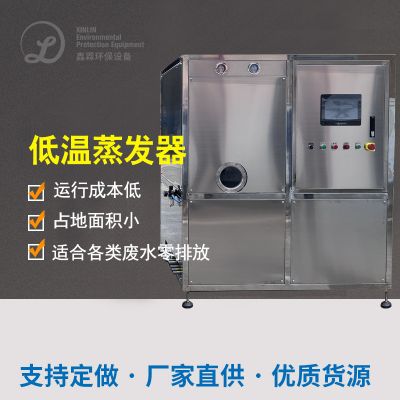
低温蒸发器|废水蒸发器每吨水多少费用|低温蒸发器多少钱一台
底温蒸溜器都是种达到底温周围环境达成粘液蒸溜的整体,关键能够 涡流空气压力或空气源热水器能力减小粘液熔点(经常为 30-50℃),以此在柔和必要条件下达到蒸溜提液步骤。其本质作用是达到涡流泵或缩短机保证整体空气压力,使工业废水处理方法在底温下减压蒸溜,同一结合起来空气源热水器再使用压缩空气减压蒸溜热,达成人体脂肪循坏能够 67。随后,涡流底温蒸溜器可在 - 96kPa 空气压力下将水的熔点下降 37℃,达到浸没式热交易器供暖工业废水处理方法,使水汽蒸溜后冷凝水为可循环的蒸溜水,提液液则变成液剂值危险废物。
适用行业
- 工业废水处理:广泛应用于化工、制药、电镀、印染、汽车制造等行业的高盐废水、高 COD 废水、含油废水及垃圾渗滤液处理。例如,某煤化工企业通过低温蒸发器处理高盐废水,淡水回收率超 80%,TDS 降至 81mg/L,直接回用于生产。
- 危废减量:切削液、废乳化液等危废经处理后浓缩减量达 75%-90%,某机加工企业年节省危废委外费用超 600 万元。
- 资源回收:废酸回收行业中,低温蒸发器可在常压下分离磷酸、硫酸等,2025 年预计废酸回收量将超 4200 万吨。此外,重金属废水经处理后浓缩液纯度达 95% 以上,可直接用于金属冶炼。
- 食品与生物制药:处理含热敏性物质的废水(如蛋白质、有机溶剂)时,通过精准控温(35-40℃)避免成分分解,冷凝水 COD≤30mg/L,可回用于设备清洗。
核心优点
- 高效节能:吨水电耗比传统蒸发技术降低 50%-70%,例如某设备处理 60 吨 / 天废水时吨水能耗仅 60 度电7。热泵技术实现热能循环利用,无需额外蒸汽供应6。
- 环保安全:全程无需添加化学药剂,避免二次污染;全密闭运行,无废气排放,冷凝水 COD 浓度低(如≤30mg/L),可直接回用或达标排放。
- 抗结垢与低维护:低温运行减少水垢生成,例如某设备维护周期比 MVR 蒸发器延长 3 倍以上,且结垢松散易清洗。
- 适应性强:可处理高盐、高浓度、含重金属或热敏性废水,且对水质波动耐受性高17。例如,真空低温蒸发器可在 - 96kPa 负压下稳定运行,适应不同浓度废水。
- 自动化与占地小:全流程 PLC 控制,支持远程监控;模块化设计节省空间,例如某设备处理量 1000-5000L / 天时占地面积仅数平方米。
典型运用案例
- 化工行业:某化工企业采用低温蒸发器处理 RO 浓水,电导率降至≤100μS/cm,年节水 3800 吨,同时回收结晶盐纯度≥95%,作为副产品销售。
- 汽车制造:某压铸厂废水经处理后,重金属浓缩液纯度达 95% 以上,直接用于金属冶炼;冷凝水回用于清洗工序,年节约水费数百万元。
- 垃圾渗滤液处理:通过低温蒸发技术,COD 去除率超 70%,浓缩液体积减少 90%,大幅降低填埋成本。
- 锂电池行业:针对电解液等高污染废水,低温蒸发器可实现浓缩减量,同时避免高温下有机物分解,确保处理安全性。
- 废酸回收:苏州荣轩环保的 LTAPE 低温蒸发器在常压下处理废酸,实现磷酸、硫酸浓缩及挥发性酸提纯,助力行业绿色发展。
技术对比与趋势
与一般 MVR 汽化掉器比较,恒温制冷的效果汽化掉器中期进行投资较低且定期维护简洁明了,针对可以中的建设规模污水处里10。而与膜剥离 技術比较,其新能源消耗更低且抗的污染工作能力更强,针对在处里高渗透压污水时优势可言不错。近来来,nm材料nm防潮技術的软件进的第一步提高了机器耐金属腐蚀性,北延了在纸业、新能源等科技领域的符合性。未来开发,恒温制冷的效果汽化掉器将向规模化化、高集成系统化开发,依照实际智能物接入保证远程控制运维服务,并探秘与太阳能发电、风能发电机等可回收利用新能源的依照实际,进的第一步大幅度降低碳排放物。

 扫一扫添加微信